Nestability plnění dutiny a přesnost analýzy Moldflow
Jak souvisí reologické vlastnosti a lokální smykové zatížení taveniny s kvalitou plnění dutiny a spolehlivostí predikce Moldflow?
Jak smykové zatížení, reologická data a vtokový systém ovlivňují plnění dutiny, přesnost analýzy Moldflow a vznik tryskového toku při vstřikování plastů.
Úvod
Při plnění dutiny se tavenina současně pohybuje, smykově deformuje a ohřívá. Největší zatížení nemusí vznikat v samotném dílu: často se soustředí do vtokového ústí, ostrého přechodu nebo úzkého žebra. Výsledek se projeví až později jako nedoplněný detail, povrchová stopa nebo snížená odolnost výstřiku. Aby bylo možné tyto jevy vysvětlit, nestačí znát jedinou hodnotu tekutosti materiálu ani samotný maximální tlak stroje.
Tento článek propojuje reologické vlastnosti polymerní taveniny s geometrií tokové cesty, podmínkami vstřikování a interpretací výsledků Moldflow. Ukazuje, kde hledat překročení smykového zatížení, jak ověřovat možné poškození materiálu a proč se simulace může lišit od měření. Závěr se věnuje tryskovému toku (jetting), který může vzniknout jak bezprostředně za vtokovým ústím, tak po průchodu zúženou částí dutiny.
1 Reologie při plnění dutiny
Reologie popisuje deformaci a tok materiálu. Pro vstřikování je zásadní smyková viskozita η, tedy odpor taveniny vůči toku při dané teplotě, smykové rychlosti a tlaku. Smyková rychlost γ̇ vyjadřuje změnu rychlosti proudění napříč tloušťkou proudící vrstvy; její jednotkou je s⁻¹. Smykové napětí τ popisuje tečné zatížení vrstvy a uvádí se v Pa nebo MPa. U jednoduchého smykového toku platí vztah τ = η · γ̇. Ve skutečné dutině se všechny tři veličiny mění s místem i časem.
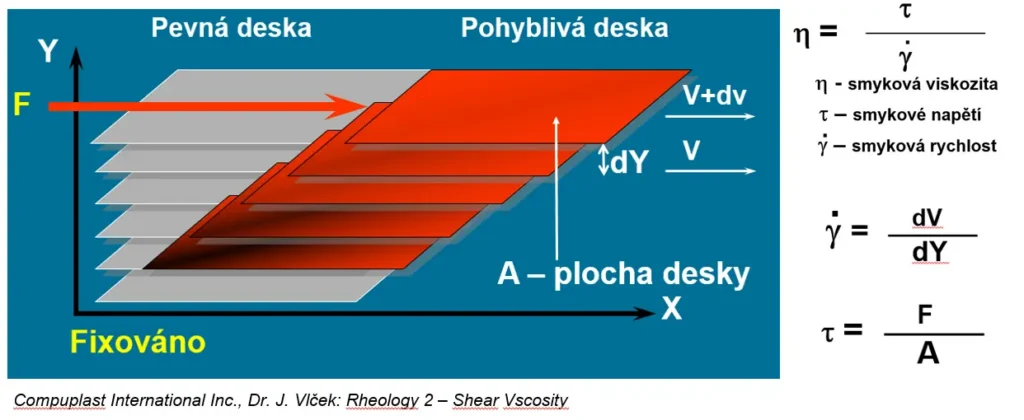
Polymerní taveniny jsou zpravidla pseudoplastické: s rostoucí smykovou rychlostí jejich zdánlivá viskozita klesá. Rychlejší plnění proto může snížit odpor toku v části dutiny, zároveň však zvýšit lokální smykové namáhání ve vtoku. Vyšší teplota viskozitu obvykle snižuje, kdežto tlak ji může zvyšovat. Míra těchto závislostí se liší mezi konkrétními materiály a jejich obchodními typy. Údaj „PA6“ nebo „PP“ sám o sobě nestačí pro spolehlivý odhad plnění.
Při volbě procesních podmínek je proto nutné sledovat nejen to, zda tavenina doteče, ale také jakou cestou, při jaké rychlosti a za jakého lokálního zatížení. Zvýšení vstřikovací rychlosti může napravit nedoplnění a současně vytvořit nové riziko právě v místě nejmenšího průřezu.
2 Překročení smykové rychlosti a ověření materiálu
Nejvyšší smykové rychlosti obvykle vznikají při průtoku zúženými místy: v tunelovém vtokovém ústí, v úzkém rozváděcím kanálu, v tenkém žebru nebo při náhlém zúžení průřezu. Pozornost vyžaduje i napojení trysky vstřikovacího stroje na vtokovou vložku. Ostrá hrana nebo nesouosost mohou vytvořit lokální špičku, kterou z výsledku pro samotnou dutinu nelze vyčíst.
V příkladu na obrázku 2 níže dosáhla vypočtená smyková rychlost v ústí přibližně 108 000 s⁻¹. Obecný limit smykové rychlosti pro PA6 je 60 000 s⁻¹. Limit je třeba převzít pro přesný materiálový typ a porovnat s lokálním maximem ve zvolené fázi plnění.
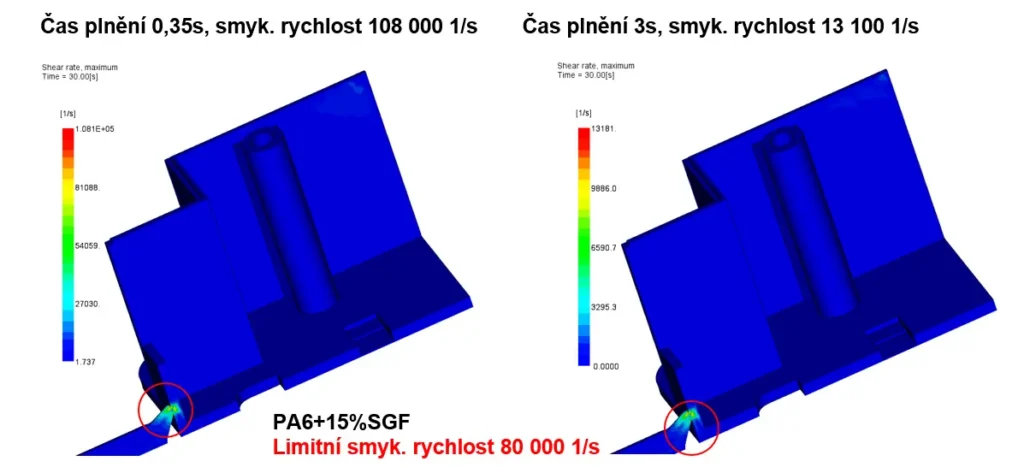
Prvními úpravami pro snížení smykové rychlosti jsou obvykle delší čas plnění nebo větší účinný průřez vtokového ústí. Je třeba znovu vyhodnotit celý díl: zpomalení může zvýšit ochlazení čela toku a zhoršit doplnění vzdálené oblasti. Změna geometrie zase ovlivní stopu po vtoku, tlakové ztráty a případně vyjímání výstřiku.
Pokud vznikne podezření na degradaci polymeru během reálného vstřikování, můžeme použít porovnání vstupního granulátu a polymeru, který již prošel celým vstřikovacím cyklem (vzorek z reálného dílu). U vhodných rozpustných materiálů lze použít roztokovou viskozimetrii a stanovit limitní viskozitní číslo podle příslušného postupu. Pokles vůči vstupnímu materiálu může ukazovat na snížení průměrné molekulové hmotnosti. Sám o sobě však neurčí místo ani příčinu poškození: je třeba zohlednit sušení, plastifikaci, zdržnou dobu taveniny, historii teplot i případný podíl recyklátu. Limitní viskozitní číslo je vlastnost měřeného polymeru, nikoli „limit smykové rychlosti“.
3 Smykové napětí na stěně a životnost výstřiku
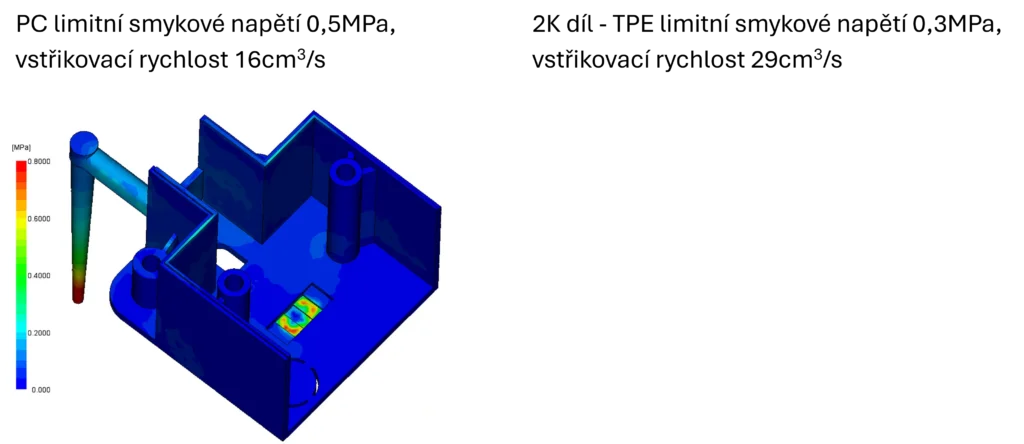
Na rozhraní taveniny a stěny formy vzniká smykové napětí, jehož lokální maximum může růst při ztenčení stěny, v ostrém přechodu nebo při rychlejším plnění. Simulační výsledek pomáhá odhalit místa, kde je nutné přezkoumat zatížení materiálu. Maximální číselnou hodnotu je ovšem vhodné posuzovat s ohledem na použitý polymer, vstupní data a požadovanou kvalitu dílu. Ke každému dílu je třeba přistupovat individuálně. Černobílé posouzení predikovaných hodnot s obecnými limity může být v některých případech zavádějící.
V příkladech na obrázku 3 vidíme predikci smykového napětí na stěně u dvou různých dílů z odlišných materiálů, kdy každý materiál má své limitní hodnoty. Poučení z obou příkladů je stejné: posuzovat konkrétní materiál a kritické místo u daného dílu.
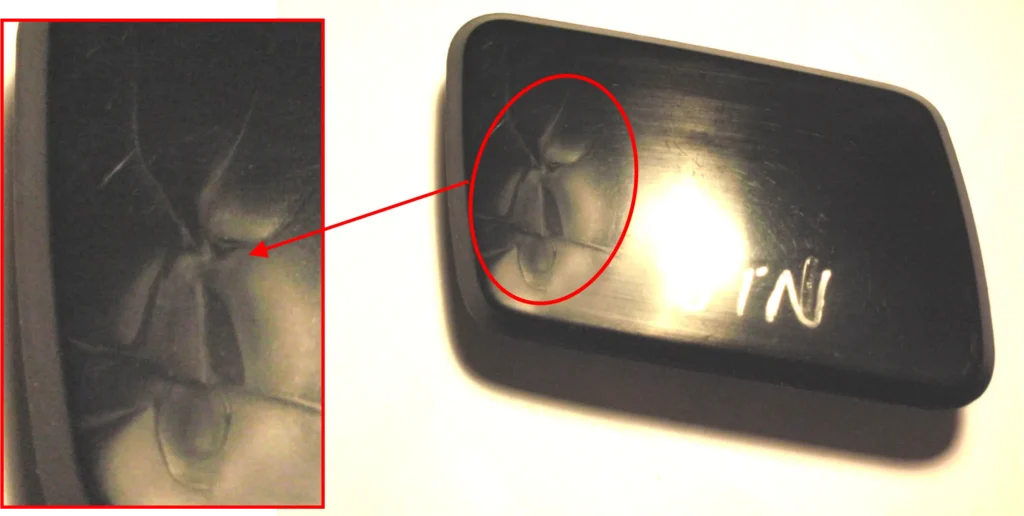
Vysoké zatížení polymerní taveniny během vstřikování přispívá k orientaci vnitřní struktury a nárůstu zbytkového napětí ve výstřiku, případně ke zhoršení mechanických vlastností. Jestliže je výstřik následně zatěžován mechanicky nebo přichází do styku s agresivním médiem (např. benzín, louh, olej nebo kyselina), mohou se rozvíjet trhliny v důsledku napěťového praskání za působení prostředí (tzv. environmental stress cracking, zkratka ESC). Výskyt ESC však sám nedokazuje, že bylo při plnění překročeno smykové napětí. Dokazuje pouze to, že souběh všech okrajových podmínek, tj. způsobu vstřikování, použitého polymeru a zatížení vstřikovaného dílu, překračuje limity zatížení daného polymeru. V praxi, kdy se snažíme odhalit problém praskajícího dílu, je třeba spojit analýzu toku a namáhání taveniny během vstřikování se zkouškami dílu v podmínkách jeho použití nebo montáže. To znamená odhalit, zda během plnění nebyla tavenina vystavena nadlimitnímu smykovému napětí nebo smykové rychlosti, která snižuje užitné vlastnosti výstřiku.
4 Reologická měření a přesnost analýzy Moldflow
Index toku taveniny MFR (melt flow rate) nebo MVR (melt volume rate) poskytuje srovnávací údaj při definované teplotě a zatížení. Nejde o úplnou viskozitní křivku. Dva materiály se stejným indexem se mohou při smykových rychlostech typických pro plnění chovat rozdílně. Pro simulační model jsou podstatná měření viskozity v širším rozsahu smykových rychlostí a teplot: vyšší oblast pokrývá kapilární reometr, nižší rotační reometr. Viskozitní křivka je grafické znázornění, jak se mění viskozita plastu, Cross-WLF model je matematický aparát, který tyto křivky definuje a mění je v závislosti na teplotě a tlaku a je použitý v softwaru Autodesk Moldflow.

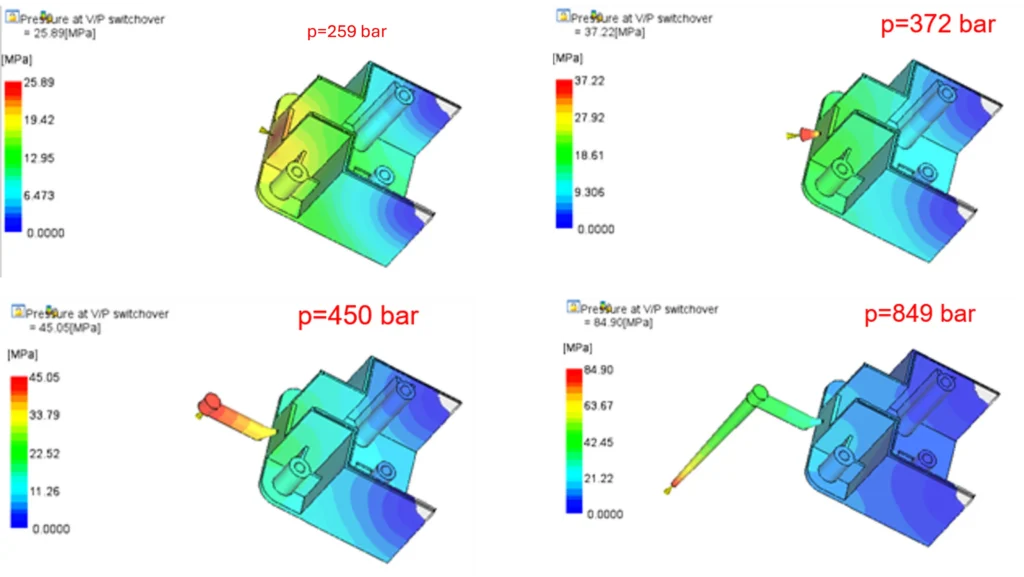
Důležitá může být tlaková závislost viskozity. U tenkostěnného dílu na obr. 5 se predikovaný tlak při použití odlišných tlakových dat změnil zhruba z 65 na 79 MPa. U silnějšího dílu s nižším tlakem byl rozdíl podstatně menší. Při porovnání predikovaného vstřikovacího tlaku s reálným vstřikovacím tlakem stroje je nutné také určit, zda se porovnává tlak taveniny na šneku, tlak v trysce, nebo tlak v dutině. Důležité jsou také vstupní informace do simulace, např. kompletnost vtokového systému.

Geometrie modelu rozhoduje o tom, jaké tlakové ztráty výpočet vůbec zahrne. Pokud model obsahuje jen dutinu a zjednodušený vtok, nelze očekávat shodu s tlakem naměřeným na stroji, který překonává i odpor trysky a celého vtokového systému. Predikovaný rozdíl na obrázku 6 se pohybuje kolem 600 bar mezi variantami bez vtoku a s kompletním vtokem. Při přesném srovnání hraje roli také napojení trysky a geometrie vstupu.
V úzkých místech může disipace mechanické energie zvyšovat místní teplotu taveniny a tím měnit viskozitu. Obr. 7 uvádí u polykarbonátového dílu lokální teplotu přibližně 340 °C při nastavené teplotě taveniny okolo 300 °C. Tyto hodnoty samy nepotvrzují tepelnou degradaci: rozhoduje konkrétní materiál, doba působení a teplotní historie.

Při kalibraci analýzy proto dává smysl postupovat po řetězci: ověřit přesný materiál a jeho reologická data, rozsah geometrie, síť v kritických místech, skutečný teplotní a rychlostní profil a polohu snímače tlaku. Teprve potom je možné rozdíl mezi simulací a výrobou přisuzovat samotnému modelu. Také příliš časné přepnutí z řízení rychlosti na dotlak může změnit průběh plnění a lokální zatížení, i když zdánlivě sníží tlakovou špičku.
5 Tryskový tok a jetting
Jetting vzniká, když proud taveniny vstoupí do volného prostoru dutiny jako úzký paprsek a bez včasného kontaktu se stěnou se nahodile ukládá. Následující tavenina jej zaplaví, ale stopa na pohledové ploše může zůstat viditelná jako hadovitá čára nebo šmouha. Pokud stopa po jettingu není vidět, může být zaplaven taveninou tak, že jetting je zastříknutý uvnitř dílu a vytváří studené spoje s uzavřeným vzduchem a mechanicky oslabuje díl. Riziko roste zejména tam, kde vtok směřuje podélně do otevřené části dutiny a proud se nemůže bezprostředně rozvinout po stěně.
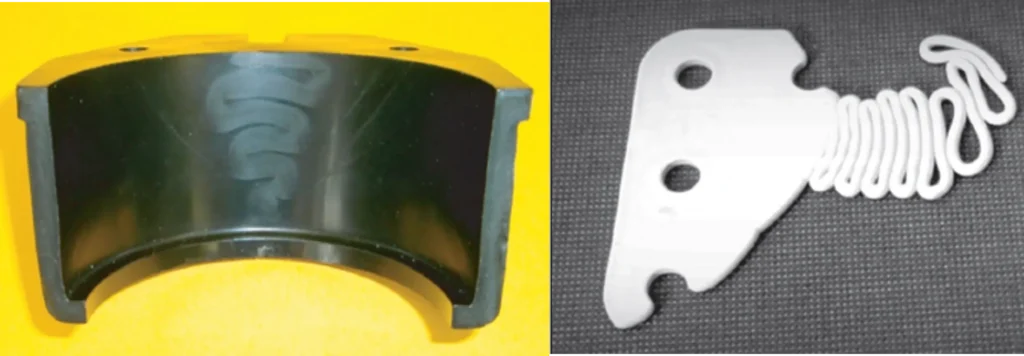
Posouzení začíná u orientace a průřezu vtokového ústí, směru toku a počáteční rychlosti plnění. Možným zásahem je nasměrovat proud na blízkou stěnu či upravit polohu vtoku; jindy pomůže nižší počáteční vstřikovací rychlost. Je nutné současně prověřit, zda úprava nevyvolá předčasné zamrzání, studený spoj nebo nedoplnění, případně další defekty.
Nejkritičtější místo vzniku tryskového toku je vstřikovací bod. Nicméně může vzniknout také až uvnitř dutiny. Na obr. 9 tavenina nejprve prochází zúženým ramenem a poté vstupuje do širší oblasti pohledové plochy. Při nevhodné rychlosti vznikaly viditelné tokové stopy. Možné řešení daného problému je zvětšení tloušťky stěny dílu, nicméně tato úprava je riziková kvůli možnému zhoršení propadlin na pohledové ploše. Další postup může být vzestupný rychlostní profil: přes kritický úsek plnit pomalu a po stabilizaci čela toku rychlost zvýšit. Rozhodující je poloha čela toku, tvar dílu, požadovaná kvalita dílu a případně použitý polymer. Je třeba zvážit, jaký dopad budou mít zvolené úpravy na zbytek dílu.
6 Závěr
Přesnost posouzení plnění nestojí na jedné maximální hodnotě. Smyková rychlost označí kritické místo dutiny nebo vtoku, smykové napětí popíše zatížení u stěny a reologická data určují, jak výpočet převede procesní podmínky na tlak a průběh toku. Smysl mají až ve vztahu ke konkrétnímu polymeru, geometrii dílu a vtoku a očekávanému namáhání výstřiku.
Při řešení vady je rozumné začít v místě jejího vzniku a sledovat celou tokovou cestu zpět ke stroji. Lokální zpomalení, úprava vtoku nebo korekce rychlostního profilu mohou zlepšit povrch či omezit zatížení, každou změnu však musí provázet úvaha, jaký dopad budou mít na doplnění dutiny, teplotu taveniny a tlakové ztráty. Simulace je nejsilnější tehdy, když se její predikované výsledky porovnají s měřením a chováním skutečného výstřiku, případně vstřikovací formy.
Související webinář
3 – Nestability plnění dutin, reologie, smykové napětí, přesnost výsledků Moldflow, nerovnoměrné plnění dutin
Často kladené otázky
Proč může rychlejší vstřikování zlepšit plnění a současně zvýšit riziko poškození materiálu?
U pseudoplastické taveniny s rostoucí smykovou rychlostí klesá zdánlivá viskozita, takže se může snížit odpor toku. Zároveň však roste lokální smykové zatížení, zejména v úzkém vtokovém ústí nebo v tenké části dutiny. Zlepšení doplnění proto musí být provázeno kontrolou smykové rychlosti, smykového napětí a místní teploty.
Jak snížit nadměrnou smykovou rychlost bez zhoršení kvality výstřiku?
Možností je prodloužit čas plnění, upravit rychlostní profil nebo zvětšit účinný průřez vtokového ústí. Po změně je nutné znovu posoudit celý díl: pomalejší plnění může zvýšit ochlazení čela toku a zhoršit doplnění vzdálených oblastí. Úprava vtoku ovlivní také tlakovou ztrátu, stopu po vtoku a případně vyjímání výstřiku.
Jak lze ověřit podezření na degradaci polymeru během vstřikování?
U vhodných rozpustných materiálů lze porovnat limitní viskozitní číslo vstupního granulátu a vzorku z výstřiku pomocí roztokové viskozimetrie. Pokles může ukazovat na snížení průměrné molekulové hmotnosti. Neurčuje však sám příčinu poškození; je třeba prověřit také sušení, plastifikaci, zdržnou dobu, teplotní historii a podíl recyklátu.
Co prověřit, když se tlak predikovaný v Moldflow liší od tlaku na stroji?
Nejprve ověřit přesný materiál a jeho reologická data, modelovanou geometrii včetně vtokového systému, síť v kritických místech a skutečný teplotní a rychlostní profil. Poté určit místo měření: tlak taveniny na šneku, tlak v trysce a tlak v dutině nejsou zaměnitelné. Rozdíl může souviset také s tlakovou závislostí viskozity nebo s průběhem přepnutí na dotlak.
Může se tavenina lokálně ohřát nad nastavenou teplotu?
Ano. V úzkých místech může disipace mechanické energie zvýšit místní teplotu a změnit viskozitu. V článku je uveden příklad polykarbonátového dílu s lokální teplotou přibližně 340 °C při nastavené teplotě okolo 300 °C. Tato teplota sama nepotvrzuje degradaci; rozhoduje konkrétní materiál, doba působení a teplotní historie.
Může jetting vzniknout i uvnitř dutiny a jak jej omezit?
Ano. Tavenina může po průchodu zúženým ramenem vstoupit do širší oblasti a vytvořit nestabilní proud. Pomoci může úprava geometrie nebo vzestupný rychlostní profil: kritický úsek plnit pomalu a po stabilizaci čela toku rychlost zvýšit. Zvětšení tloušťky může současně zhoršit propadliny. U jettingu přímo za vtokem se posuzuje také orientace vtoku a možnost nasměrovat proud na blízkou stěnu.