
Nestability vstřikování při plnění dutiny formy: orientace, studené spoje a uzavřený vzduch
Jak fontánový tok, orientace polymerní struktury a vláken, uzavřený vzduch a studené spoje ovlivňují kvalitu výstřiku
Zjistěte, jak fontánový tok, smykové namáhání, orientace polymerní struktury a vláken, uzavřený vzduch a studené spoje ovlivňují kvalitu vstřikovaných dílů.
Úvod
Plnění dutiny vstřikovací formy je dynamický proces doprovázený řadou jevů, které vycházejí ze samotné podstaty polymerní taveniny a způsobu jejího proudění. Tavenina je tvořena směsí makromolekulárních řetězců různých délek, při průchodu vtokovým systémem a dutinou formy je namáhána smykem a současně intenzivně ochlazována stěnami formy.
V dutině proudí charakteristickým fontánovým tokem. Makromolekulární řetězce se během proudění orientují, přičemž u polymerů s vláknitým plnivem se obdobně orientují také vlákna. Čelo taveniny před sebou současně vytlačuje a stlačuje vzduch přítomný v dutině. Pokud se dva proudy taveniny znovu setkají, vzniká studený spoj.
Tyto jevy nejsou izolované. Vzájemně se ovlivňují a jejich výsledkem mohou být změny vzhledu, struktury i mechanických vlastností výstřiku.
Tento článek vysvětluje, jak tyto děje vznikají, co ovlivňují a jak je lze modelovat a analyzovat pomocí simulačních nástrojů Moldflow.
1. Fontánový tok a jeho nestability
Ve chvíli, kdy se tavenina dostane do vtokového systému a následně do dutiny formy, začne se její proudění formovat do charakteristického fontánového toku.
Teplota stěny tokového kanálu a dutiny formy je nižší než teplota taveniny. Jakmile se tavenina dotkne stěny, začne na ní vznikat vrstva ztuhlého polymeru. Jak tavenina postupuje dutinou nebo studeným vtokovým kanálem, ztuhlá vrstva se zvětšuje a současně zmenšuje efektivní tokový průřez.
Za čelem taveniny je proto rychlost proudění vyšší než přímo na čele. Vektory rychlosti uvnitř toku se na jeho čele stáčejí směrem ke stěně formy. Materiál proudící středem průřezu je tak postupně přiváděn k čelu toku a následně ukládán na povrch dutiny.

Tloušťka ztuhlé vrstvy závisí zejména na třech parametrech:
- vstřikovací rychlosti,
- teplotě taveniny,
- teplotě formy.
Zvýšením těchto parametrů se obecně tloušťka ztuhlé vrstvy snižuje.
Fontánový tok současně vysvětluje, proč se řada nehomogenit taveniny projeví právě na povrchu výstřiku. Materiál z čela taveniny se dostává ke stěně formy, kde je působením smyku rozprostřen po povrchu.
Tak mohou vznikat například šmouhy způsobené změnou koncentrace plniva nebo pigmentu. Vodní páry přivedené na povrch mohou vytvářet stříbření. Tmavé šmouhy mohou být naopak projevem degradace polymeru nebo jeho aditiv.
Jiný charakter mají izolované tečky nebo zrnka. Jejich příčinou obvykle není samotný mechanismus plnění, ale kontaminace materiálu.
Smyková rychlost a smykové namáhání
Pro pochopení nestabilit fontánového toku je důležitá smyková rychlost.
Polymerní tavenina se při běžném vstřikování pohybuje laminárně. Jednotlivé vrstvy taveniny se vůči sobě pohybují rozdílnými rychlostmi. Vrstva v bezprostředním kontaktu se stěnou formy se rychle ochlazuje a tuhne, zatímco sousední vrstvy po ní proudí dále do dutiny.
Smyková rychlost vyjadřuje, jak rychle se mění rychlost proudění mezi jednotlivými vrstvami taveniny přes průřez tokového kanálu nebo dutiny. Nejvyšších hodnot dosahuje v oblasti blízko stěny, zatímco směrem ke středu průřezu se rozdíl rychlostí sousedních vrstev snižuje.
Se smykovou rychlostí souvisí smykové napětí – mechanické namáhání vznikající v proudící tavenině. Smyková viskozita potom vyjadřuje odpor polymerní taveniny proti tečení a je dána vztahem mezi smykovým napětím a smykovou rychlostí.

Polymerní tavenina není kapalina s konstantní viskozitou. Její viskozita je závislá především na teplotě a smykové rychlosti, ale ovlivňuje ji také tlak.
Pokud nevhodná kombinace procesních podmínek, konstrukce dílu a konstrukce vtokového systému vede k překročení limitních hodnot smykové rychlosti nebo smykového napětí, může docházet ke změnám vlastností polymerní taveniny, degradaci polymeru či jeho aditiv a ke vzniku dalších nehomogenit.
Efekt tygří kůže
Jedním z projevů nestability fontánového toku je efekt tygří kůže. Na povrchu výstřiku se objevují pásy orientované přibližně kolmo ke směru toku, které se projevují především střídáním lesklých a matných oblastí.
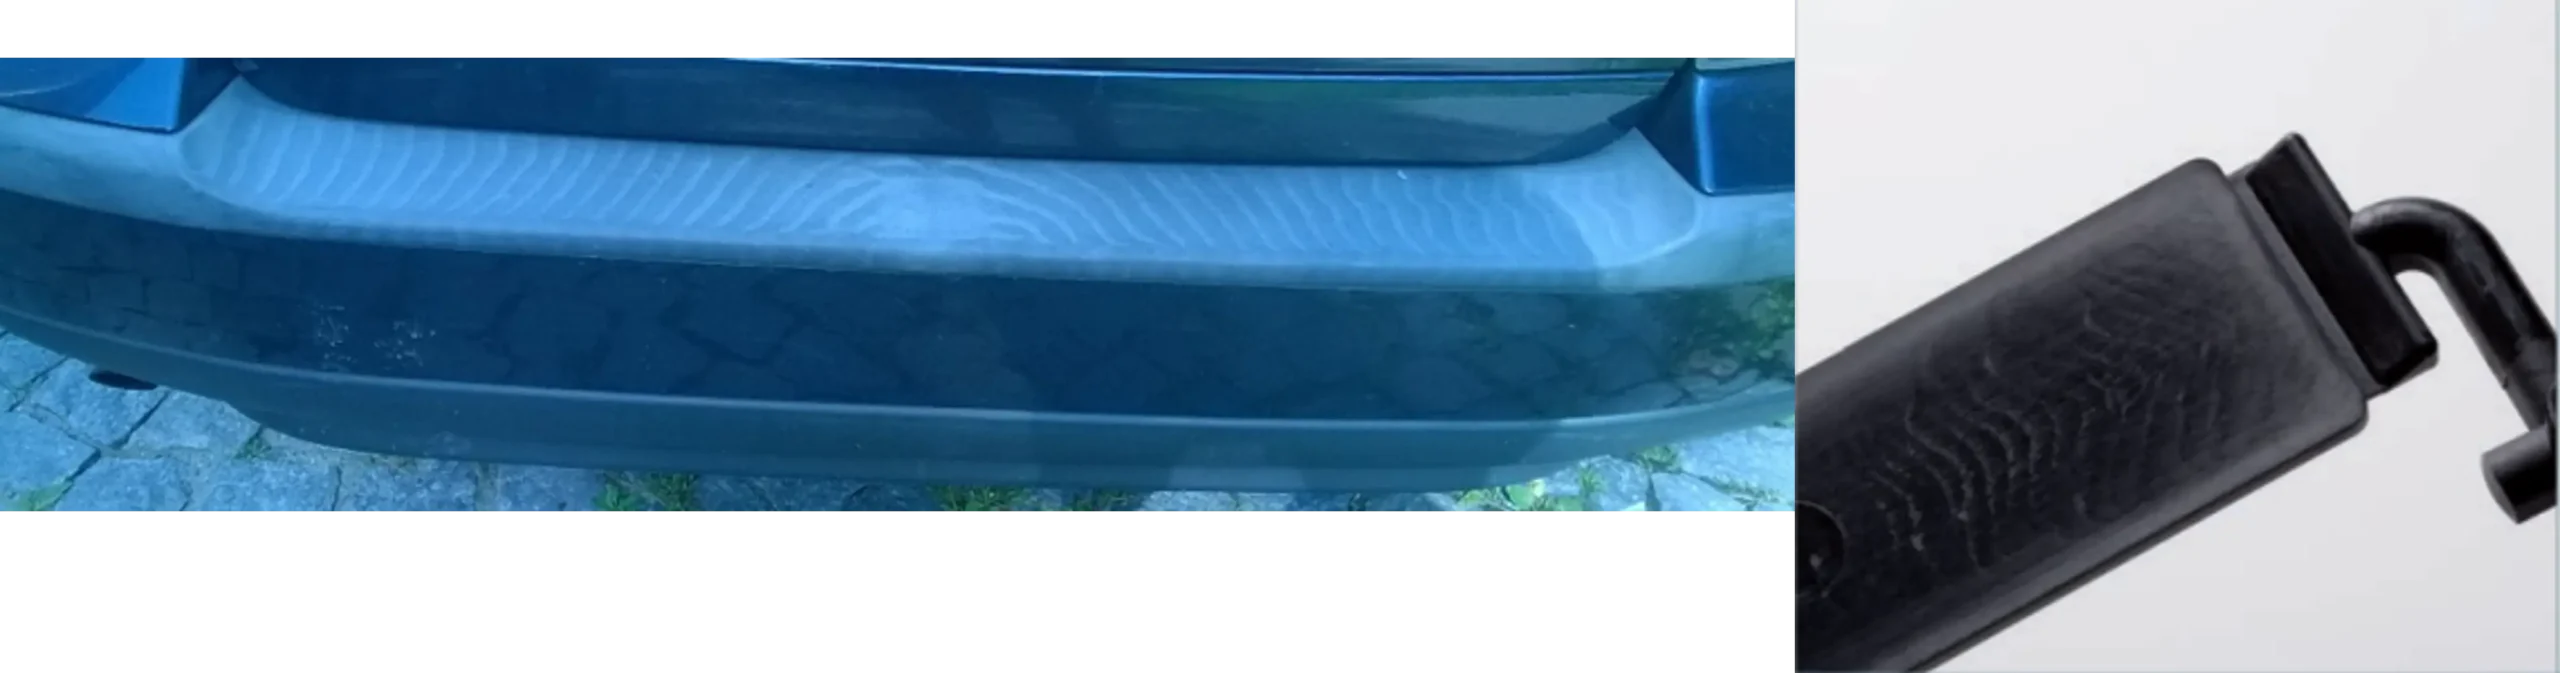
Příčinou je narušení stabilního fontánového toku. Pokud se v průběhu plnění snižuje rychlost proudění, smyková rychlost, tlak nebo teplota čela taveniny, může se původně stabilní proudění změnit v nestabilní, plazivý tok.
Na povrchu se potom střídají oblasti s rozdílnou orientací polymerní struktury, což se projeví změnou lesku.
Riziko vzniku efektu tygří kůže může zvýšit nevhodně navržené vtokové ústí, dlouhá toková dráha, příliš nízká teplota taveniny nebo formy či výrazný pokles rychlosti proudění během plnění.

Efekt gramofonové desky
Odlišným typem nestability je efekt gramofonové desky. V tomto případě nevznikají pouze optické změny povrchu, ale skutečné drážky.
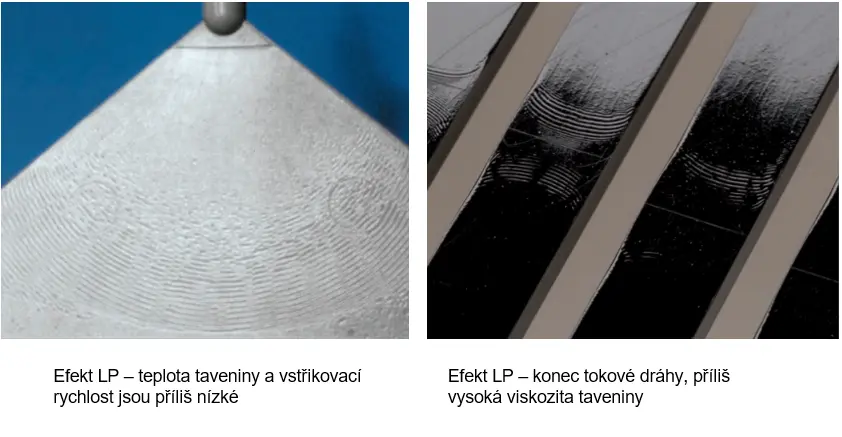
Při příliš nízké teplotě taveniny nebo formy či při nevhodné rychlosti proudění může být ztuhlá vrstva na čele taveniny příliš silná. Vytvoří se lokální schod, přes který další tavenina přeteče. Vzhledem ke své viskozitě však prostor bezprostředně za tímto schodem dokonale nezaplní.
Opakováním tohoto mechanismu vznikají na povrchu charakteristické drážky připomínající gramofonovou desku.
Stejný problém může vzniknout také při prudkém lokálním zpomalení toku způsobeném změnou tloušťky stěny.
2. Orientace nadmolekulární struktury polymerů
Polymerní makromolekuly nejsou v tavenině uspořádány jako samostatná rovná vlákna. Jejich dlouhé řetězce jsou vzájemně propletené a vytvářejí zapleteniny.
Pokud je tavenina v klidu, jsou tyto řetězce v objemu materiálu různě prostorově uspořádány. Ve chvíli, kdy začne tavenina proudit, působí na ně smykové namáhání a makromolekulární struktura se začíná orientovat.
Nejvýraznější orientace vzniká v oblastech nejvyšší smykové rychlosti, tedy především v blízkosti stěny dutiny nebo tokového kanálu. Se zvyšující se rychlostí proudění se míra orientace zvětšuje.
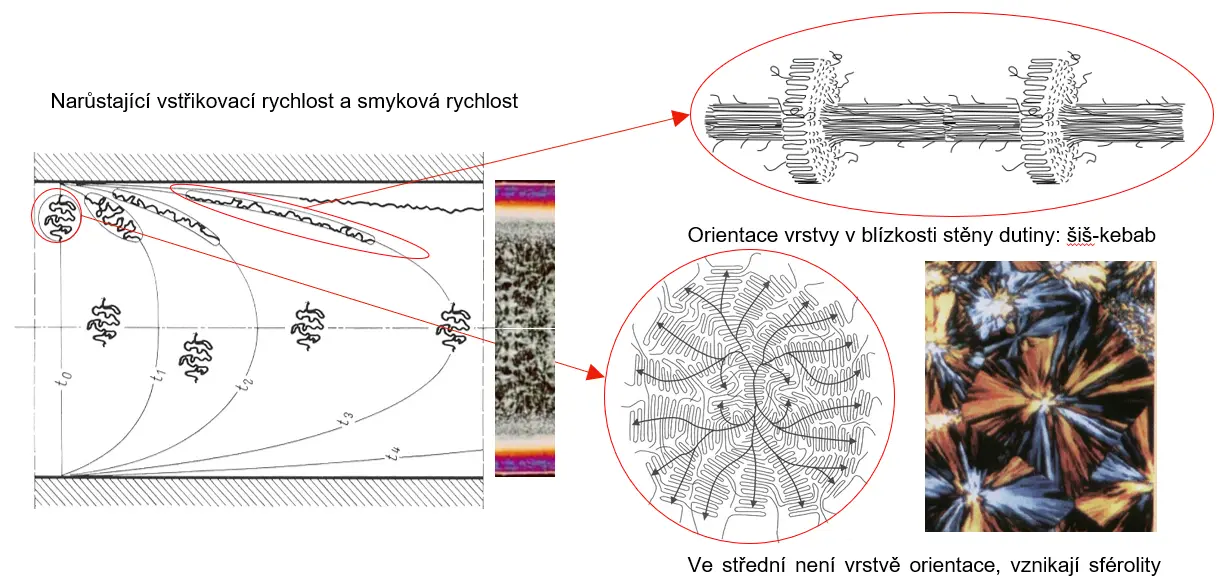
U semi-krystalických polymerů může v silně orientovaných oblastech vznikat charakteristická struktura shish-kebab. Orientované makromolekulární řetězce tvoří základní podélnou strukturu, na které se následně při krystalizaci vytvářejí další krystalické útvary. Ve střední části stěny výstřiku naopak může vznikat výrazně méně orientovaná sférolitická struktura.
Výsledný výstřik proto není z hlediska své vnitřní struktury homogenní.
K orientaci dochází především během fáze plnění. Směr a intenzita orientace jsou proto zásadně ovlivněny konstrukcí dílu, průběhem toku taveniny a pozicí vtokového ústí.
Orientovaná struktura může následně během životnosti dílu relaxovat nebo rekrystalizovat. Tím se může měnit stav vnitřních napětí, rozměry i deformace výstřiku.
3. Tokové čáry a změny průřezu tokové dráhy
Při proudění taveniny jsou důležité také změny průřezu tokového kanálu nebo dutiny.
Pokud tavenina přechází z většího průřezu do menšího, musí při zachování objemového průtoku zvýšit rychlost. Současně roste smyková rychlost.
Typickým příkladem je přechod z vtokového kanálu do výrazně menšího vtokového ústí. Pokud zde smyková rychlost překročí limitní hodnotu daného polymeru, může dojít k degradaci materiálu nebo jeho aditiv.
Stejný princip platí při lokálním zúžení stěny přímo v dutině formy. Typickými příklady jsou deformační panty (living hinge) nebo zeslabení stěny pod žebry, používané pro omezení vzniku propadlin na pohledové ploše.
Pokud je polymer při průchodu zúženým místem nadměrně smykově namáhán, může dojít ke změně jeho vlastností. U deformačního pantu se tak například může následně objevit praskání, přestože mechanické napětí při používání samo o sobě nepřekračuje dovolenou hodnotu. Příčinou může být degradace materiálu vzniklá již během plnění.
Lokální změny rychlosti, smykové rychlosti a stability fontánového toku se mohou projevit také jako viditelné tokové čáry na povrchu výstřiku. Nejde tedy pouze o kosmetickou vadu, ale o stopu konkrétního průběhu proudění taveniny.
4. Orientace vláknitého plniva
Princip orientace struktury platí také pro polymery modifikované krátkými tuhými vlákny, například krátkými skleněnými vlákny.
V oblastech vysoké smykové rychlosti se vlákna orientují převážně ve směru toku taveniny. Typicky k tomu dochází v povrchových vrstvách výstřiku. Ve střední oblasti průřezu je orientace méně uspořádaná až chaotická.
Orientace vláken má zásadní vliv na vlastnosti kompozitního materiálu. Mechanické vlastnosti i smrštění jsou závislé na směru vláken, a materiál se proto chová anizotropně.
U materiálů plněných skleněnými vlákny se proto rozlišuje například smrštění ve směru orientace vláken a kolmo k jejich orientaci. Rozdíl těchto hodnot může být významný a následně se projevit deformací výstřiku.
Znalost samotných nominálních vlastností materiálu proto nestačí. Pro predikci skutečného chování dílu je nutné znát také orientaci vláken vznikající během plnění konkrétní dutiny.
Simulace vstřikování umožňuje tuto orientaci predikovat a následně ji využít při analýze smrštění, deformace nebo mechanického namáhání plastového dílu.
5. Uzavřený vzduch v dutině
Při každém otevření formy se dutina zaplní vzduchem. Po uzavření formy proto tavenina nevstupuje do prázdného prostoru, ale musí během plnění vzduch před sebou vytlačovat.
Úkolem konstrukce formy je umožnit jeho efektivní odvod.
Pokud vzduch nemůže dostatečně rychle uniknout, začne jej postupující čelo taveniny stlačovat. Vznikající protitlak může zpomalovat plnění a v krajním případě zabránit úplnému zaplnění dutiny.
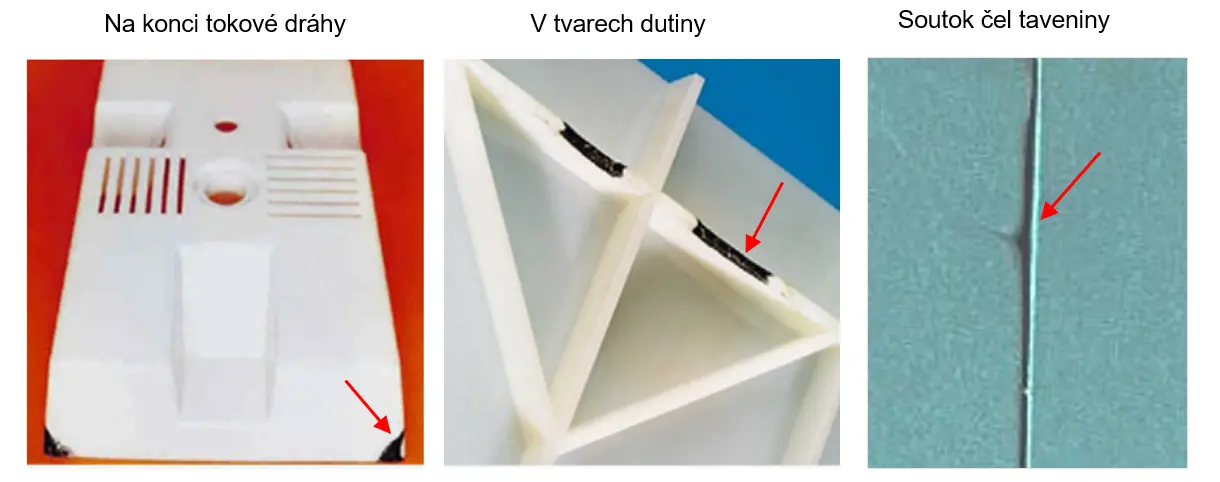
Při vysoké rychlosti stlačování se vzduch adiabaticky zahřívá. Teplota může vzrůst natolik, že způsobí lokální degradaci polymeru a vznik tmavých až černých spálenin. Tento jev bývá označován jako diesel efekt.
Vzduch se nemusí uzavírat pouze na konci tokové dráhy. Kritická mohou být žebra, nálitky, slepé části dutiny nebo místa soutoku několika proudů taveniny.
Odvzdušnění formy
Riziko uzavřeného vzduchu je nutné řešit již při návrhu formy.
Moderní výrobní technologie umožňují vyrábět stále složitější části dutiny z jednoho kusu. Tím ale mohou zmizet přirozené spáry mezi jednotlivými částmi formy, kterými dříve vzduch unikal.
Odvzdušnění lze realizovat například drážkami v dělicí rovině, odvzdušňovacími kolíky nebo vhodně upravenými vyhazovači.
Odvzdušňovací drážka musí mít dostatečný průřez pro odvedení potřebného množství vzduchu, ale nesmí být natolik hluboká, aby do ní zatékala polymerní tavenina. Její vhodná hloubka proto závisí mimo jiné na viskozitě zpracovávaného materiálu.
Důležitá není pouze hloubka, ale také šířka a návaznost odvzdušňovacího kanálu. Za úzkou částí na hranici dutiny by měl následovat větší průřez, který umožní vzduchu volně odcházet a současně sníží riziko zanášení odvzdušnění.
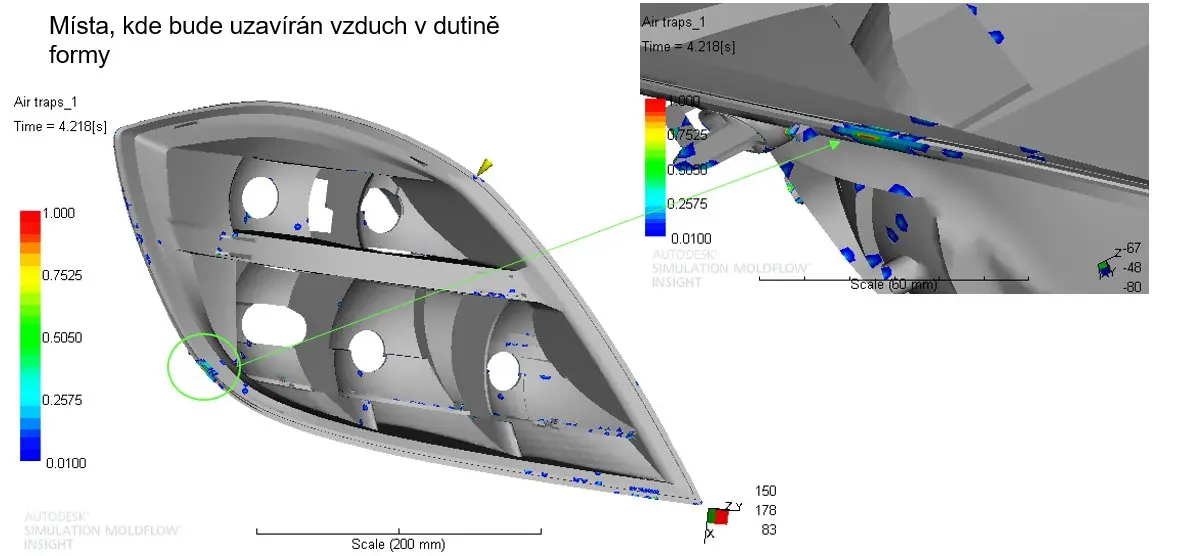
Simulační analýza umožňuje předpovídat místa uzavírání vzduchu, jeho tlak a při odpovídajícím modelu také vliv konkrétního odvzdušnění.
6. Jak vzniká studený spoj – weld line a melt line
Studený spoj vzniká při opětovném spojení dvou proudů polymerní taveniny.
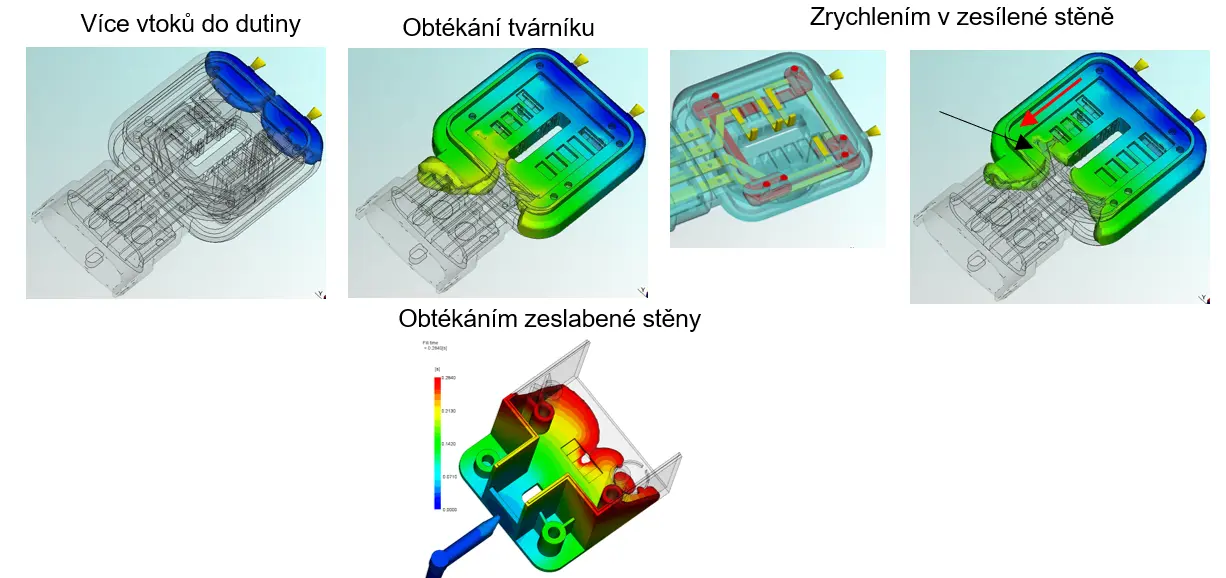
K této situaci dochází například:
- při plnění více vtokovými ústími,
- při obtékání otvorů nebo tvárníků,
- při nerovnoměrné tloušťce stěny,
- při lokálním zesílení nebo zúžení průřezu,
- u některých boxových geometrií, kde se jednotlivé proudy taveniny rozdělí a následně znovu spojí.
Studené spoje proto nejsou výjimečnou procesní vadou. Jsou přirozeným důsledkem konkrétního průběhu plnění.

Z pohledu vývoje dílu jsou zásadní čtyři otázky: Kde studený spoj vznikne? Jak bude viditelný? Jak je daná oblast mechanicky namáhána? A lze místo účinně odvzdušnit?
Charakter studeného spoje se v průběhu soutoku mění.
Pokud se dvě čela taveniny setkávají přibližně proti sobě, vzniká oblast označovaná jako weld line. Zpravidla jde o nejkritičtější část spoje z hlediska vzhledu i mechanických vlastností.
Jak oba proudy pokračují společným směrem a mění se úhel jejich soutoku, přechází spoj do oblasti označované jako melt line.
Weld line a melt line tedy nepředstavují dva zcela oddělené mechanismy. Popisují rozdílný charakter spojení proudů taveniny v závislosti na úhlu, pod kterým se jejich čela setkávají.
Polohu studeného spoje i charakter soutoku lze predikovat pomocí simulace plnění.
7. Co ovlivňuje problém studeného spoje
Zásadním problémem studeného spoje je lokální snížení mechanických vlastností. Současně může být spoj viditelný na povrchu a představovat vzhledovou vadu.
Kvalitu studeného spoje lze zjednodušeně chápat jako schopnost dvou čel taveniny vytvořit po jejich setkání dostatečně kompaktní materiál.
Na mikroskopické úrovni je spojení založeno na pohybu a vzájemné difuzi makromolekulárních řetězců přes rozhraní obou proudů. Aby mohlo dojít k jejich dostatečnému prolnutí, musí mít makromolekuly dostatečnou pohyblivost.
Rozhodujícími parametry jsou proto především:
- teplota taveniny v místě vzniku spoje,
- teplota formy,
- tlak a jeho působení během dotlaku,
- vstřikovací rychlost a okamžik vzniku spoje,
- odvzdušnění daného místa.
Zjednodušeně řečeno: podmínky musí umožnit, aby se obě čela taveniny dostatečně spojila dříve, než materiál ztuhne.
Pokud mezi čely taveniny zůstane uzavřený vzduch, situace se dále zhoršuje. Na povrchu vzniká vrub, který současně omezuje spojení materiálu a působí jako koncentrátor napětí. Studený spoj se tak může stát místem iniciace trhliny.
Studený spoj u polymerů s vláknitým plnivem
U polymerů plněných krátkými skleněnými vlákny přistupuje další významný faktor – orientace vláken.
Vlákna se na čelech taveniny orientují podle charakteru proudění. Při spojení dvou čel proto mohou být v oblasti studeného spoje orientována nevhodně vzhledem ke směru budoucího mechanického zatížení.
Studený spoj tak může zůstat mechanicky kritickým místem i v případě, že teplota taveniny a působení tlaku byly pro spojení polymerní matrice dostatečné.
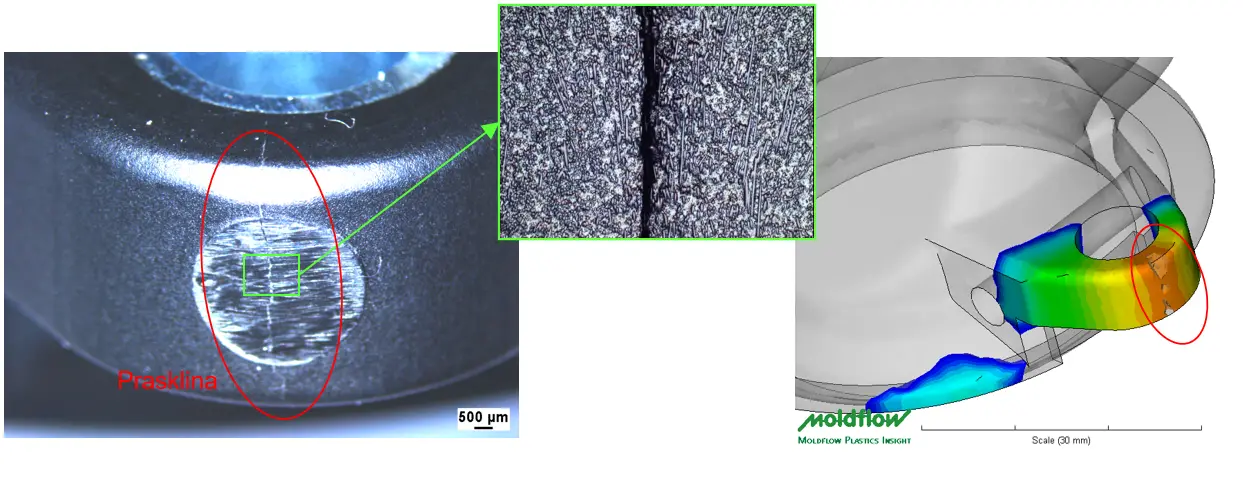
Příkladem je mechanicky namáhaný díl z polyfenylensulfidu s vysokým obsahem krátkých skleněných vláken. Analýza ukázala, že v místě studeného spoje byl pokles teploty čela taveniny zanedbatelný a tlak zde působil dostatečně dlouho. Přesto během provozu došlo k prasknutí dílu.
Rozhodující byla orientace skleněných vláken. V oblasti studeného spoje vedla k lokálnímu poklesu tuhosti přibližně o 30 % oproti okolnímu materiálu.
Tento případ ukazuje zásadní rozdíl mezi dvěma problémy. Odvzdušněním lze odstranit uzavřený vzduch ve studeném spoji, nelze jím však změnit nevhodnou orientaci vláken.
Pokud se kritický studený spoj nachází v mechanicky namáhané oblasti a jeho vlastnosti nelze dostatečně ovlivnit procesními parametry, je nutné změnit konstrukční řešení. Jednou z možností je změna polohy vtokového ústí a tím přesunutí studeného spoje do méně namáhané oblasti.
Závěr
Průběh plnění dutiny vstřikovací formy určuje mnohem více než pouze to, zda bude dutina kompletně zaplněna. Proudění taveniny vytváří strukturu materiálu a rozhoduje o řadě vlastností budoucího výstřiku.
Fontánový tok určuje způsob ukládání materiálu ke stěně formy. Jeho nestability se mohou projevit vznikem šmouh, efektem tygří kůže nebo efektem gramofonové desky. Smykové namáhání během proudění současně orientuje makromolekulární strukturu a u kompozitních materiálů také vláknité plnivo.
Orientace vláken vytváří anizotropii mechanických vlastností a smrštění a může být jednou z příčin následné deformace nebo lokálního oslabení dílu.
Postupující tavenina současně vytlačuje vzduch z dutiny. Pokud konstrukce formy neumožní jeho dostatečný odvod, může uzavřený vzduch způsobit nedoplnění dutiny, spáleniny nebo významně zhoršit vlastnosti studeného spoje.
Studený spoj je výsledkem konkrétního průběhu plnění. Jeho pozice je určena především konstrukcí dílu a polohou vtokových ústí, zatímco jeho kvalitu ovlivňují procesní podmínky, odvzdušnění a u kompozitních materiálů také orientace vláken.
Při vývoji vstřikovaného dílu proto nestačí položit otázku, zda studený spoj vznikne. Podstatné je vědět, kde vznikne, za jakých podmínek se vytvoří a jak bude dané místo namáháno během skutečné funkce dílu.
Právě propojení konstrukce plastového dílu, návrhu formy, nastavení vstřikovacího procesu a simulační analýzy umožňuje tato rizika identifikovat a řešit ještě před výrobou formy nebo před vznikem poruch v sériové výrobě.