
Nestability vstřikování vznikající při plastikaci
Reologie, plastikace, homogenita, degradace a šmouhy
Často hledáme příčiny vad ve fázi plnění dutiny formy. Ve skutečnosti však mnoho problémů vzniká již během plastikace polymerní taveniny. Jak plastikace ovlivňuje tokové chování taveniny, stabilitu procesu i kvalitu výstřiků?
Úvod
Při hledání příčin vad vstřikovaných dílů bývá pozornost často zaměřena na vstřikovací formu, nastavení vstřikovacího stroje nebo parametry plnění dutiny. Praxe však ukazuje, že značná část problémů vzniká již mnohem dříve – během plastikace polymerní taveniny v plastikační jednotce. Právě zde se vytváří skutečná teplota taveniny, její homogenita, reologické vlastnosti i celková tepelná historie materiálu. Ty následně rozhodují o průběhu plnění dutiny formy i o kvalitě finálního výstřiku.
Nestability vznikající při plastifikaci se mohou projevit různými způsoby. Patří mezi ně světlé a tmavé šmouhy, změny odstínu, kolísání rozměrů, nestabilní plnění nebo zhoršení mechanických vlastností výrobku. Přestože se tyto vady projeví až na hotovém dílu, jejich příčina často nesouvisí s vlastní formou, ale s podmínkami, kterým byl polymer vystaven ještě před vstříknutím do dutiny.
Úspěšná optimalizace vstřikovacího procesu proto nezačíná změnou parametrů stroje metodou pokus–omyl. Začíná porozuměním fyzikálním dějům probíhajícím během plastikace. Teprve znalost vztahů mezi teplotou, smykovým namáháním, viskozitou, zdržnou dobou a homogenitou taveniny umožňuje správně interpretovat chování procesu a odstranit skutečnou příčinu jeho nestability.
Reologické vlastnosti polymerní taveniny
Polymerní tavenina se při proudění nechová jako běžná newtonská kapalina. Její viskozita není konstantní, ale mění se zejména v závislosti na teplotě a smykové rychlosti. Změna kteréhokoli z těchto parametrů ovlivňuje odpor proti toku, tlakové ztráty i způsob plnění dutiny formy. Reologické vlastnosti proto představují jeden ze základních faktorů určujících stabilitu vstřikovacího procesu.
Viskoelastické chování polymerů je důsledkem dlouhých makromolekulárních řetězců. Ty se během proudění orientují ve směru toku a současně se vzájemně proplétají. Výsledné chování taveniny je proto kombinací plastických a elastických vlastností. Na rozdíl od nízkomolekulárních kapalin reaguje polymerní tavenina na změnu podmínek se zpožděním a její okamžitý stav vždy odráží předchozí tepelnou i mechanickou historii.
Po vstupu taveniny do dutiny formy se začíná materiál přiléhající ke stěně okamžitě ochlazovat a vytváří ztuhlou povrchovou vrstvu. Uvnitř toku zůstává ještě horké jádro tekutého polymeru. Mezi oběma oblastmi vzniká výrazný gradient rychlosti proudění, tedy vysoká smyková rychlost. Ta způsobuje orientaci makromolekul i plniv, současně však vede k intenzivní disipaci mechanické energie, která se mění na teplo. Při nadměrném smykovém namáhání může dojít k lokálnímu přehřívání taveniny a následné degradaci polymeru.
Z technologického hlediska je důležité, že teplota, tlak a smyková rychlost nepůsobí odděleně. Vzájemně se ovlivňují a společně určují skutečné reologické chování polymerní taveniny. Stejné nastavení teplot topných pásem proto nemusí vést ke stejnému průběhu plnění, pokud se změní například otáčky šneku, protitlak nebo průměr šneku.
Reologie tak není pouze materiálovou charakteristikou používanou při laboratorních měřeních nebo simulačních výpočtech. Ve výrobní praxi představuje spojovací článek mezi vlastnostmi polymeru, nastavením vstřikovacího stroje a výslednou kvalitou výstřiku.
Fontánový tok a vznik povrchových vad
Jedním z projevů reologického chování polymerní taveniny je fontánový tok. Tento mechanismus vysvětluje, proč se vady vznikající během plastikace často projeví až na viditelném povrchu výstřiku.
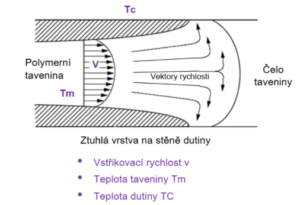
Při plnění dutiny se materiál přiléhající ke stěně formy rychle ochlazuje a vytváří ztuhlou vrstvu. Horké jádro taveniny pokračuje v proudění středem průřezu až k čelu toku. Zde se proudění stáčí směrem ke stěnám dutiny a materiál z centrální části toku vytváří novou povrchovou vrstvu výstřiku. Tento charakteristický způsob proudění označujeme jako fontánový tok
Praktický význam tohoto jevu spočívá v tom, že částice nacházející se uvnitř taveniny se mohou právě tímto mechanismem dostat až na povrch výrobku. Pokud tavenina obsahuje degradovaný polymer, neroztavené částice, shluky plniva, pigmentů nebo jiné nehomogenity, fontánový tok je transportuje do pohledové vrstvy dílu, kde se projeví jako šmouhy nebo jiné povrchové vady. Viditelné místo vady proto nemusí odpovídat místu jejího vzniku.
Tato skutečnost má zásadní význam při hledání příčin výrobních problémů. Šmouha pozorovaná na výstřiku nemusí být důsledkem nevhodného plnění dutiny ani konstrukce formy. Často představuje pouze konečný projev nehomogenity nebo degradace vzniklé již během plastikace, případně ve stagnující oblasti plastikační jednotky.
Právě proto je porozumění fontánovému toku důležitým krokem při diagnostice vad vstřikovaných dílů. Umožňuje správně propojit místo, kde se vada projeví, s místem, kde skutečně vznikla.
Teplota taveniny: skutečnost versus nastavení stroje
Jedním z nejrozšířenějších omylů při vstřikování plastů je představa, že teplota zobrazená na ovládacím panelu stroje odpovídá skutečné teplotě polymerní taveniny. Ve skutečnosti řídicí systém měří teplotu válce plastikační jednotky, nikoliv teplotu taveniny. Tyto dvě hodnoty se mohou výrazně lišit.
Skutečná teplota taveniny vzniká kombinací dvou zdrojů energie. Prvním je teplo dodávané topnými pásmy válce. Druhým je mechanická energie generovaná šnekem během plastikace. Tato energie se vlivem tření, stlačování materiálu a smykového namáhání mění na teplo. U běžných vstřikovacích procesů představuje disipace přibližně 60 až 70 % celkové energie dodané tavenině, zatímco topná pásma zajišťují přibližně 30 až 40 %. Skutečná teplota polymeru proto závisí nejen na nastavených teplotách válce, ale také na otáčkách šneku, protitlaku, geometrii šneku, velikosti dávky i délce cyklu.
Z toho vyplývá důležitý praktický závěr. Dva vstřikovací stroje mohou mít nastavenou shodnou teplotu válce, přesto bude mít polymerní tavenina při vstupu do formy odlišnou teplotu. Rozdíl nemusí být způsoben materiálem, ale rozdílným mechanickým zatížením během plastikace.
Neméně důležitá je skutečnost, že tavenina nebývá dokonale teplotně homogenní. Lokální rozdíly mohou vznikat vlivem nedostatečného promíchání, různých smykových podmínek nebo rozdílné doby ohřevu jednotlivých částí materiálu. Přestože průměrná teplota odpovídá technologickému předpisu, mohou mít některé oblasti taveniny výrazně nižší nebo naopak vyšší viskozitu. To následně ovlivňuje průběh plnění dutiny, tlakové ztráty i vznik lokálních vad.
Při optimalizaci procesu je proto vhodné považovat nastavenou teplotu válce za řídicí parametr stroje, nikoliv za přímou informaci o stavu polymerní taveniny. Chceme-li porozumět skutečnému chování procesu, musíme znát teplotu materiálu, nikoli pouze nastavení regulátoru.
Zdržná doba taveniny
Každý polymer je při zpracovatelské teplotě vystaven chemickým změnám. Rozhodující není pouze teplota, ale také doba, po kterou je materiál této teplotě vystaven. Tento čas označujeme jako zdržnou dobu taveniny.
Zdržná doba představuje interval od roztavení materiálu v plastikační jednotce až po jeho vstříknutí do dutiny formy. U systémů s vyhřívanými vtoky je nutné započítat také dobu, po kterou se tavenina nachází ve vyhřívaném rozvodu. Čím déle polymer zůstává při vysoké teplotě, tím větší je pravděpodobnost tepelné nebo termooxidační degradace.
Citlivost na zdržnou dobu není u všech materiálů stejná. Významnou roli hraje chemická struktura polymeru, použitá aditiva i přítomnost plniv. Některé materiály tolerují delší tepelnou expozici bez výrazné změny vlastností, jiné degradují již po několika minutách. Přidaná plniva, barviva nebo retardéry hoření mohou přípustnou zdržnou dobu dále zkracovat.
Na skutečnou zdržnou dobu má zásadní vliv poměr velikosti dávky k objemu plastikační jednotky. Pokud je dávka příliš malá vzhledem k průměru šneku, část materiálu zůstává ve válci po několik cyklů. Podobný problém vzniká také v mrtvých zónách plastikační jednotky nebo při opotřebení zpětného kroužku, kdy se část taveniny opakovaně vrací zpět a prodlužuje svou tepelnou historii.
Právě zde vznikají vady, které bývají pro technologa obtížně reprodukovatelné. Degradovaný materiál se může po několika cyklech náhodně uvolnit do proudu taveniny a vytvořit tmavou šmouhu pouze na jednom z desítek nebo stovek výstřiků. Hledání příčiny pak často směřuje k formě nebo vstřikovacím parametrům, přestože skutečný problém vznikl mnohem dříve.
Zdržnou dobu lze stanovit výpočtem z parametrů stroje a výrobního cyklu nebo experimentálně. Praktickou metodou je obarvení materiálu a sledování počtu cyklů potřebných k úplné výměně taveniny ve válci. Tato metoda poskytuje rychlou kontrolu skutečného chování plastikační jednotky přímo ve výrobě.
Nehomogenity vznikající při plastikaci
Cílem plastikace není pouze roztavit polymer. Stejně důležité je vytvořit taveninu s rovnoměrnou teplotou a reologickými vlastnostmi. Pokud se to nepodaří, vstupuje do formy materiál, jehož jednotlivé části se chovají rozdílně. Taková tavenina se stává zdrojem nestabilního procesu.
Nejčastějším projevem nehomogenity jsou světlé a tmavé šmouhy. Přestože se mohou na výstřiku jevit podobně, jejich fyzikální příčina bývá odlišná.

Tmavé šmouhy jsou obvykle spojeny s degradací polymeru. Lokální přehřátí nebo nadměrná zdržná doba způsobí štěpení makromolekulárních řetězců a změnu chemické struktury materiálu. Degradované částice jsou následně během plnění transportovány fontánovým tokem na povrch výstřiku, kde vytvářejí charakteristické tmavé pruhy nebo tečky. Jejich výskyt bývá často nepravidelný, protože závisí na tom, kdy se degradovaný materiál uvolní ze stagnující oblasti plastikační jednotky.

Světlé šmouhy mají zpravidla jiný původ. Mohou vznikat nedostatečně roztavenými částicemi, nevyhovujícím promícháním pigmentu, nestejnoměrným rozptýlením plniv nebo rozdílnou tepelnou historií jednotlivých částí taveniny. Přestože nedochází k chemické degradaci polymeru, rozdílné reologické vlastnosti jednotlivých oblastí narušují plynulost toku a zhoršují vzhled povrchu.
Významným zdrojem nehomogenity může být také regranulát. Pokud není jeho podíl stabilní nebo není dostatečně promíchán s primárním materiálem, vstupují do procesu částice s odlišnou tepelnou historií a často i jinou viskozitou. Podobně se mohou projevit nevhodně zvolená aditiva nebo nesprávné sušení hygroskopických polymerů.
Z technologického hlediska je důležité si uvědomit, že většina těchto vad nevzniká během plnění dutiny formy. Plnění pouze odhalí stav taveniny vytvořený během plastikace. Hledání příčiny by proto mělo začínat u plastikační jednotky, nikoliv až u formy nebo nastavení vstřikovací rychlosti.
Další zdroje degradace polymerní taveniny
Teplota taveniny a zdržná doba nejsou jedinými příčinami degradace polymeru. Ve výrobní praxi existuje řada dalších faktorů, které mohou materiál lokálně poškodit, přestože jsou základní technologické parametry nastaveny správně. Proto je při hledání příčin vad nutné hodnotit celý systém plastikační jednotky, nikoliv pouze její nastavení.
Častým zdrojem problémů jsou stagnující oblasti, ve kterých se část taveniny pohybuje podstatně pomaleji než okolní materiál. Polymer zde zůstává při vysoké teplotě déle, než předpokládá technologický cyklus. Po určité době degraduje a při svém uvolnění kontaminuje jinak kvalitní taveninu. Výsledkem jsou nepravidelně se objevující tmavé šmouhy nebo černé částice, jejichž výskyt bývá obtížně reprodukovatelný.
Stejný mechanismus může vzniknout při opotřebení zpětného kroužku. Pokud již nedokáže spolehlivě utěsnit taveninu před šnekem, část materiálu se během vstřikování vrací zpět do plastikační jednotky. Tím se prodlužuje jeho tepelná historie a zvyšuje pravděpodobnost degradace.
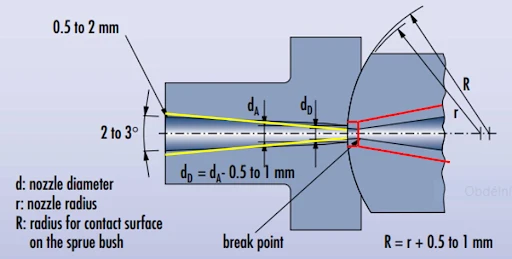
Rizikovým místem bývá také přechod mezi tryskou vstřikovacího stroje a vtokovou vložkou formy. Pokud se průměry obou částí výrazně liší nebo vznikne ostrý přechod, dochází ke zvýšení smykové rychlosti a lokálnímu nárůstu disipace energie. Za určitých podmínek může být právě toto místo příčinou degradace polymeru nebo separace pigmentů a aditiv.
Významnou roli hraje také příprava materiálu. Nedostatečné vysušení hygroskopických polymerů vede k hydrolytické degradaci během zpracování. Naopak příliš vysoká teplota nebo nadměrná doba sušení mohou negativně ovlivnit některé materiály nebo stabilizační přísady. Podobně působí i nevhodně připravený regranulát, který do procesu vstupuje s odlišnou tepelnou historií.
Při analýze vad je proto vhodné uvažovat o degradaci jako o součtu všech tepelných a mechanických vlivů, kterým byl polymer vystaven od okamžiku sušení až po vstup do dutiny formy.
Nastavení plastikační jednotky
Plastikační jednotku nelze nastavovat změnou jednotlivých parametrů izolovaně. Otáčky šneku, protitlak, teplotní profil válce, velikost dávky i doba plastikace se vzájemně ovlivňují a společně určují výsledný stav polymerní taveniny. Cílem není maximalizovat výkon stroje, ale vytvořit stabilní a homogenní taveninu s reprodukovatelnými reologickými vlastnostmi.
Zvýšení otáček šneku zkracuje dobu plastikace a může zlepšit tavení materiálu. Současně však roste smyková rychlost, mechanické zatížení polymeru i množství energie přeměněné na teplo. Pokud jsou otáčky příliš vysoké, může skutečná teplota taveniny výrazně překročit hodnotu očekávanou podle nastavení topných pásem.
Podobně působí protitlak. Jeho zvýšení zpravidla zlepšuje promíchání materiálu a teplotní homogenitu taveniny. Současně však prodlužuje dobu plastikace a zvyšuje mechanické namáhání polymeru. Příliš vysoký protitlak proto může být příčinou termo-mechanické degradace, přestože homogenita taveniny je velmi dobrá.
Naopak příliš nízké otáčky šneku nebo nízký protitlak mohou vést k nedostatečnému promíchání materiálu. Tavenina pak vykazuje lokální rozdíly teploty a viskozity, které se projeví nestabilním plněním nebo povrchovými vadami výstřiku.
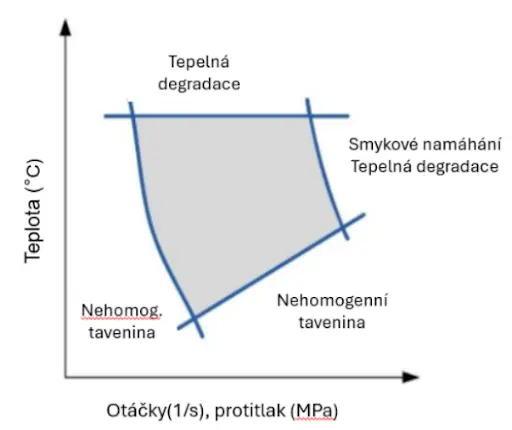
Správné nastavení plastikační jednotky proto představuje hledání procesního okna, ve kterém je tavenina dostatečně homogenní, ale současně není nadměrně tepelně ani mechanicky zatěžována. Právě toto procesní okno je jedním z nejdůležitějších předpokladů dlouhodobě stabilní výroby.
Měření teploty a tlaku při vstřikovacím procesu
Řada technologických rozhodnutí je založena na údajích zobrazovaných řídicím systémem vstřikovacího stroje. Tyto údaje však popisují především stav stroje, nikoliv skutečný stav polymerní taveniny. Chceme-li porozumět fyzikálním dějům probíhajícím během vstřikování, je nutné doplnit je přímým měřením procesních veličin.
Nejdůležitějšími veličinami jsou skutečná teplota taveniny a tlak v dutině formy. Obě spolu úzce souvisejí. Teplota ovlivňuje viskozitu polymeru, zatímco tlak odráží odpor proti proudění, průběh dotlaku i zaplnění dutiny. Jejich společné vyhodnocení poskytuje podstatně přesnější obraz o procesu než samotné údaje z ovládacího panelu stroje.
Měření není cílem samo o sobě. Je prostředkem k ověření, zda polymer vstupuje do formy ve stavu, který předpokládáme při nastavování procesu nebo při vyhodnocování simulačních výpočtů.
Určení skutečné teploty taveniny při plastikaci
Skutečnou teplotu polymerní taveniny nelze spolehlivě odvodit z nastavení topných pásem ani z teplot zobrazovaných řídicím systémem vstřikovacího stroje. Tyto údaje charakterizují teplotu plastikační jednotky, nikoliv materiálu. Pokud chceme správně posoudit průběh plastikace nebo ověřit vstupní podmínky pro simulační výpočty, je nutné měřit přímo teplotu taveniny.
Nejpřesnějších výsledků lze dosáhnout měřením bezprostředně před vstupem taveniny do formy. V této části procesu již polymer prošel celou plastikační jednotkou a jeho teplota odpovídá skutečnému stavu, ve kterém vstupuje do dutiny formy.
Význam má nejen průměrná hodnota teploty, ale také její kolísání mezi jednotlivými cykly. Stabilní proces se vyznačuje minimálními rozdíly teploty taveniny. Naopak výraznější kolísání bývá známkou nestabilní plastikace, změn ve smykovém namáhání nebo nedostatečné homogenity materiálu.
Měření skutečné teploty má zásadní význam také při ověřování výsledků simulačních výpočtů. Simulace vstřikování předpokládají přesně definované vstupní podmínky. Pokud je do výpočtu zadána pouze nastavená teplota válce místo skutečné teploty taveniny, mohou se výsledky simulace významně odchylovat od chování reálného procesu.
Z praktického hlediska představuje měření teploty jeden z nejrychlejších způsobů, jak ověřit, zda změna technologických parametrů skutečně ovlivnila stav polymerní taveniny, nebo pouze nastavení vstřikovacího stroje.
Určení teploty dílu při odformování
Významnou informací o průběhu vstřikovacího procesu je také teplota výstřiku při otevření formy. Přestože se může zdát, že tato hodnota souvisí především s chlazením, ve skutečnosti poskytuje cenné informace i o předcházejících fázích procesu.
Teplota při odformování ovlivňuje rozměrovou stabilitu výstřiku, vznik deformací, vnitřního pnutí i kvalitu povrchu. Pokud je díl vyjmut z formy příliš brzy, nemusí být dostatečně mechanicky stabilní. Naopak nadměrně dlouhá doba chlazení sice zvyšuje bezpečnost výroby, ale současně prodlužuje výrobní cyklus bez odpovídajícího přínosu.
Měření skutečné teploty výstřiku umožňuje objektivně posoudit, zda je nastavená doba chlazení přiměřená. Místo jejího stanovování pouze na základě zkušeností lze rozhodnutí opřít o měřitelné údaje.
Tento přístup je zvláště důležitý při zavádění nových výrobků nebo při optimalizaci výrobních cyklů, kdy i malé zkrácení doby chlazení může znamenat významnou úsporu výrobního času, aniž by byla ohrožena kvalita dílu.
Určení tlaku v dutině formy
Zatímco teplota vypovídá o stavu polymerní taveniny, tlak v dutině formy poskytuje přímou informaci o průběhu samotného vstřikování.
Průběh tlaku odráží jednotlivé fáze procesu – plnění dutiny, přepnutí na dotlak, kompenzaci smrštění i konec dotlaku. Správně umístěné tlakové senzory proto umožňují sledovat skutečné chování procesu přímo ve formě, nikoliv pouze reakci vstřikovacího stroje.
Jednou z největších výhod měření tlaku je možnost odhalit změny procesu ještě dříve, než se projeví na kvalitě výstřiku. Odchylka tlakové křivky může upozornit na změnu viskozity materiálu, kolísání teploty taveniny, opotřebení stroje nebo změny vlastností vstupního materiálu.
Tlaková křivka se tak stává jakýmsi „otiskem“ každého vstřikovacího cyklu. Pokud mají dva cykly téměř shodný průběh tlaku, lze očekávat i velmi podobnou kvalitu výstřiků. Naopak změna tvaru tlakové křivky zpravidla signalizuje změnu podmínek procesu, i když se zatím na výrobku vizuálně neprojevila.
Měření tlaku v dutině formy je proto jedním z nejúčinnějších nástrojů pro řízení stability vstřikovacího procesu a stále častěji se uplatňuje i při automatickém řízení výroby.
Smykové namáhání u vtoku a určení procesního okna vstřikovacího procesu
Nejvyšší smykové namáhání během vstřikování vzniká zpravidla v oblasti vtoku. Právě zde polymerní tavenina prochází nejmenším průřezem při nejvyšší rychlosti proudění. Kombinace vysoké smykové rychlosti a tlakových ztrát vede k intenzivní disipaci mechanické energie, která se přeměňuje na teplo.
Pokud smykové namáhání překročí mez danou vlastnostmi konkrétního polymeru, může dojít k lokálnímu přehřátí taveniny, degradaci materiálu nebo změně jeho reologických vlastností. Tyto změny se následně projeví například změnou odstínu, vznikem šmouh, zhoršením mechanických vlastností nebo kolísáním rozměrů výstřiku.
Velikost smykového namáhání závisí nejen na vstřikovací rychlosti, ale také na geometrii vtoku, tloušťce stěny výrobku, viskozitě polymeru a skutečné teplotě taveniny. Proto nelze stanovit univerzální hodnotu, která by byla správná pro všechny materiály a všechny výrobky.
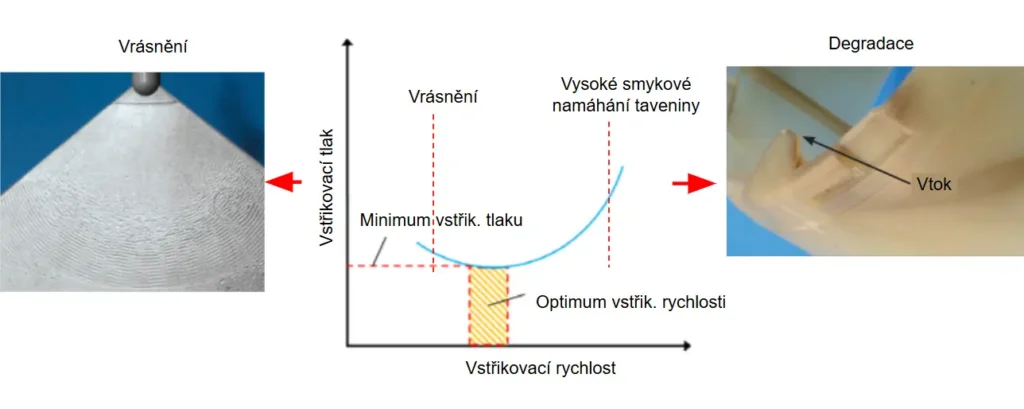
Právě zde se uplatňuje pojem procesní okno. Představuje oblast technologických parametrů, ve které probíhá vstřikování stabilně a opakovatelně, aniž by docházelo k degradaci polymeru nebo vzniku dalších technologických problémů. Cílem technologa není hledat jedinou „správnou“ hodnotu vstřikovací rychlosti nebo teploty, ale určit dostatečně široké procesní okno, které zajistí stabilní výrobu i při běžných výrobních odchylkách.
Určení procesního okna vyžaduje kombinaci znalostí reologie polymerů, měření skutečných procesních veličin a zkušeností s konkrétním výrobkem. Teprve propojením těchto informací lze spolehlivě odlišit stabilní proces od procesu, který je sice funkční, ale pracuje na hranici svých možností.
Simulace Moldflow a porozumění vstřikovacímu procesu
Počítačová simulace vstřikování se během posledních desetiletí stala běžnou součástí vývoje plastových dílů a vstřikovacích forem. Umožňuje predikovat průběh plnění dutiny, tlakové ztráty, potřebnou uzavírací sílu, vznik studených spojů, uzavřeného vzduchu nebo deformací výstřiku. Přesto je třeba mít na paměti, že výsledky simulace jsou vždy závislé na kvalitě vstupních dat.
Jedním z nejdůležitějších vstupních parametrů je skutečný stav polymerní taveniny při vstupu do formy. Pokud simulace předpokládá homogenní taveninu o určité teplotě a viskozitě, zatímco ve skutečnosti vstupuje do dutiny materiál s lokálními rozdíly teploty nebo částečnou degradací, nelze očekávat úplnou shodu mezi výpočtem a výrobou.
Stejnou pozornost je nutné věnovat i materiálovým datům. Reologické charakteristiky používané v simulačních programech vznikají laboratorním měřením za přesně definovaných podmínek. Skutečný výrobní proces však může probíhat za odlišných teplot, tlaků nebo smykových rychlostí. Čím více se reálné podmínky liší od podmínek použitých při měření materiálových dat, tím větší mohou být rozdíly mezi simulací a výrobní praxí.
To však neznamená, že simulace není spolehlivá. Naopak. Simulace představuje mimořádně účinný nástroj, pokud jsou správně definovány vstupní podmínky a pokud jsou její výsledky interpretovány v souvislosti s reálným výrobním procesem. Nenahrazuje měření ani zkušenosti technologa, ale významně je doplňuje.
Právě propojení simulace, měření procesních veličin a znalosti fyzikálních dějů probíhajících při plastikaci umožňuje pochopit skutečné příčiny technologických problémů. Simulace pak neslouží pouze k ověřování konstrukce výrobku nebo formy, ale stává se nástrojem pro hlubší porozumění celému vstřikovacímu procesu.
Praktická doporučení
Při řešení nestability vstřikovacího procesu bývá přirozenou reakcí změna vstřikovací rychlosti, dotlaku nebo teplotního nastavení stroje. Takový postup může krátkodobě odstranit viditelný projev vady, často však neřeší její skutečnou příčinu.
Před každou změnou technologických parametrů je proto vhodné ověřit několik základních skutečností:
- zda je materiál správně vysušen a odpovídá předepsané specifikaci,
- zda velikost dávky odpovídá objemu plastikační jednotky,
- zda nedochází k nadměrné zdržné době taveniny,
- zda jsou otáčky šneku a protitlak nastaveny tak, aby zajistily dostatečnou homogenitu bez nadměrného smykového zatížení,
- zda skutečná teplota taveniny odpovídá technologickému záměru,
- zda průběh tlaku v dutině formy nevykazuje změny signalizující nestabilitu procesu.
Teprve po vyloučení těchto příčin má smysl upravovat parametry plnění dutiny nebo hledat problém v konstrukci formy.
Závěr
Plastikace představuje mnohem více než pouhou přípravu materiálu pro vstřikování. Právě v této fázi vznikají reologické vlastnosti polymerní taveniny, její skutečná teplota, homogenita i celková tepelná a mechanická historie. Tyto vlastnosti následně určují průběh plnění dutiny formy a významně ovlivňují kvalitu výsledného výstřiku.
Povrchové vady, kolísání rozměrů nebo nestabilita procesu se často projeví až během plnění nebo po odformování dílu. Jejich skutečná příčina však může vzniknout mnohem dříve – v plastikační jednotce. Proto je při analýze technologických problémů nezbytné sledovat celý proces zpracování polymeru, nikoliv pouze jeho závěrečnou část.
Porozumění vztahům mezi reologií, teplotou taveniny, zdržnou dobou, homogenitou materiálu a smykovým namáháním umožňuje správně interpretovat chování vstřikovacího procesu a přijímat rozhodnutí založená na fyzikálních souvislostech, nikoli na metodě pokus–omyl.
Právě proto je plastikace jedním z rozhodujících předpokladů stabilního vstřikovacího procesu. Kvalita taveniny vytvořené v této fázi určuje podmínky, za kterých bude probíhat celý následující proces vstřikování.